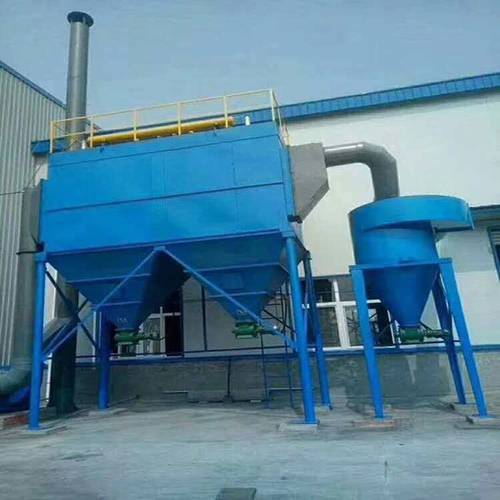
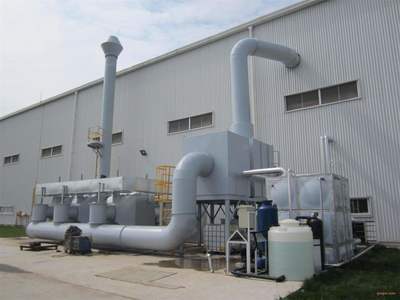
注塑机废气收集与治理 从源头控制到达标排放
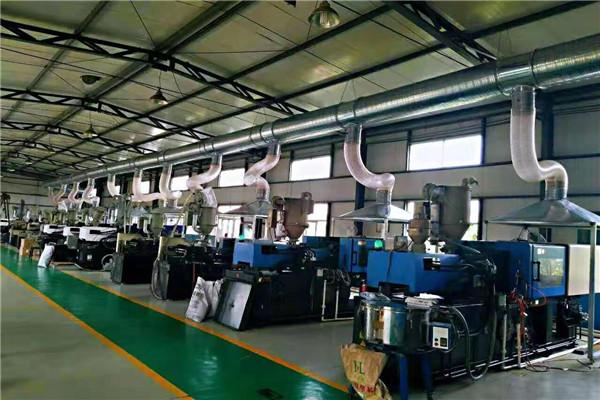
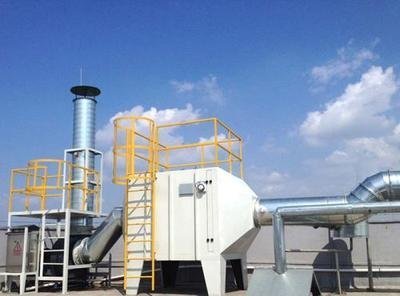
注塑机在加热塑料原料至熔融状态的过程中,会产生大量含有挥发性有机物(VOCs)、烟尘和刺激性气味的废气。这些废气不仅危害车间工人的身体健康,未经处理直接排放还会造成大气污染。因此,建立科学有效的注塑机废气收集与治理系统,是塑料加工企业面临的一项重要环保课题。
一、注塑废气的来源与特性
注塑废气主要产生于两个环节:一是料筒加热使塑料熔融时,塑料中的添加剂、低分子聚合物挥发或分解;二是高温熔体射入模具型腔时,脱模剂、残留水分及分解产物释放。不同塑料原料的废气成分差异显著:PP、PE以烷烃为主,ABS、PS可能释放苯乙烯、丙烯腈,PVC则会释放氯化氢等酸性气体。总体上,注塑废气具有风量大、浓度低、成分复杂、兼具粉尘和油雾的特点。
二、废气收集方式
废气收集是治理的前提,收集效率直接决定末端治理效果和车间空气质量。常用方案包括:
- 整体车间收集:对整个注塑车间进行换气,将无组织废气统一抽走。优点是实施简单,但风量极大、能耗高,后期治理成本高。
- 局部密闭收集:在注塑机开模区域上方安装集气罩(如伞形罩、围挡式侧吸罩),对废气产生点进行近距离捕集。根据废气是否具有热浮力上升特性,可将吸气口设在模具上方或侧面。该方式所需风量较小,收集效率可达80%以上,是推荐方案。
- 设备一体化收集:将集气罩与注塑机上部空间围护结构结合,形成半密闭或全密闭罩,进一步提升收集效率。但需注意不影响操作视线、换模及维护作业。
设计要点:罩口风速一般按0.5–1.0 m/s控制;吸气罩应靠近污染源,距离越近效率越高;管道宜短、直、少弯,弯头需设导流叶片;对于多台注塑机,可采用主管加支管集中引出,支管过滤器或截留较大油雾颗粒物料,以防管道积油、堵塞或火灾隐患。
三、废气治理工艺选择
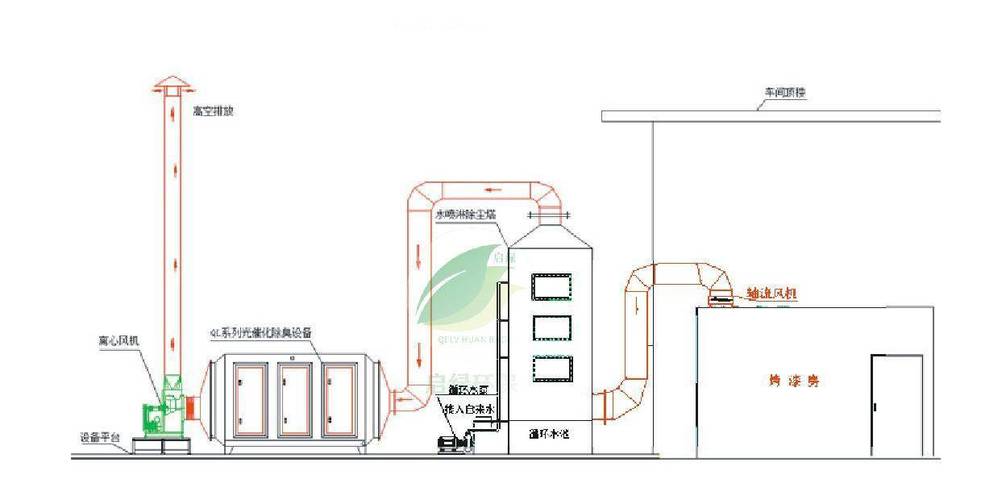
依据排污许可与地方标准(如GB 31572、各地方VOCs排放标准),注塑废气一般需经净化后达标排放,常见工艺如下:
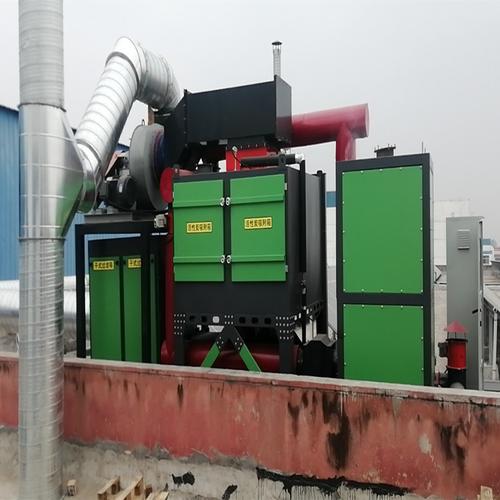
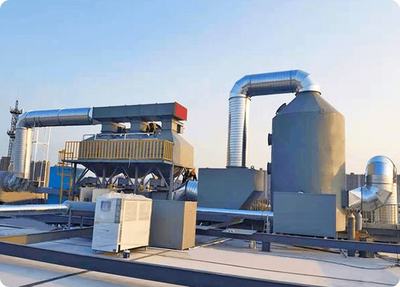
- 预处理:利用干式过滤(初效/中效)、静电除油或湿式洗涤塔,去除废气中的粉尘和油雾颗粒物接触浓缩单元之前的堵塞风险。
- 吸附浓缩:采用活性炭或沸石转轮将低浓度、大风量废气吸附并浓缩成小风量、高浓度气体。活性炭性价比高,但需定期更换并纳入危废管理;沸石转轮耐高温、可反复再生,适合连续运行工况。
- 燃烧/分解:对浓缩后废气采用催化燃烧(CO)或蓄热燃烧(RTO)。若有机物浓度足够且接近爆炸下限25%-50%时,可将收集废气直接通入RTO自行维持燃烧;含氯或含硫塑料宜慎用或需后段洗涤。
- 其他技术:对少量低浓度废气,可采用低温等离子体、UV光解、生物滴滤等工艺,但通常单一技术效率不稳定,需组合工艺搭配或谨慎论证其适用性及副产品问题记录。
- 排放与监测:在排气筒安装在线VOCs检测或其他规范化采样口,用于确保长期维护效果和监督排放是否达标。
四、日常管理与维护
系统效果不仅靠装备,更依托制度化管理:定期清灰除油、按周期观察活性炭压力以及进行吸附测试以便应及时更换或再生所吸附活性炭工质;通过关键检查点:风管风速不均或者风扇异响为苗头并根据调节找出对应末端堵塞等因素,风机风阀故障引起过量补风稀释也会降低化学品分离装置功能状态;维护静电与规范动火作业流程比如高温系统联锁保护和单周期自动清洗保养避免电污染物等对最后达标负责和推动巡检记录以备罚有纪可鉴评管完好完整和修。此外例如若工程或生产工况变更产生组分废温度都要预防是否需要重新检测和新工程方案证匹配当前防治经验。同时工厂环保与技术管理者建议合成相应内容及设计,从环评手续验收向终端可达标护城从设计前瞻工程投期性价比最高最终守住监测并保证社会及生产的可持续安全与发展兼二者长远价值。
如若转载,请注明出处:http://www.szjcep.com/product/40.html
更新时间:2026-09-16 06:37:06